




 Trang Chủ
 Các sản phẩm
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

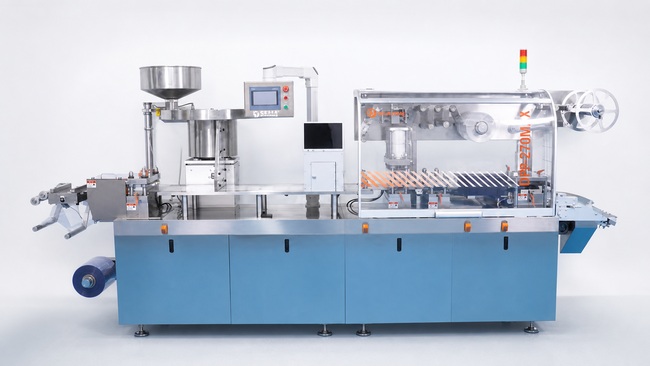
Đối với các nhà sản xuất dược phẩm theo hợp đồng, CDMO hoặc OEM, một dây chuyền đóng gói vỉ thuốc có thể cần phải xử lý nhiều sản phẩm khác nhau, với kích thước viên nén hoặc viên nang, cách bố trí khoang và kích thước vỉ thuốc thành phẩm khác nhau theo thời gian.
Tần suất thay đổi định dạng thực tế phụ thuộc vào danh mục sản phẩm của từng nhà sản xuất, đơn đặt hàng của khách hàng và quy mô lô hàng. Một số nhà máy có thể sản xuất cùng một sản phẩm trong thời gian dài, trong khi những nhà máy khác có thể thay đổi thông số kỹ thuật thường xuyên hơn. Điều quan trọng là điều gì sẽ xảy ra khi thông số kỹ thuật tiếp theo cần được đưa vào sản xuất.
Trong môi trường này, tốc độ vận hành định mức của mộtmáy đóng gói vỉĐiều đó chỉ kể một phần câu chuyện. Một máy móc có thể hoạt động nhanh chóng sau khi bắt đầu sản xuất, nhưng nếu mỗi lần thay đổi định dạng đều yêu cầu tháo lắp phức tạp, căn chỉnh thủ công và chạy thử nghiệm lặp đi lặp lại, thì một lượng thời gian sản xuất đáng kể vẫn bị mất đi giữa các lô hàng.
Đối với các nhà sản xuất theo hợp đồng,thời gian chuyển đổilà một phần của năng lực sản xuất thực tế.
Do đó, câu hỏi khi mua hàng không nên chỉ giới hạn ở "Máy đóng gói vỉ có thể hoạt động nhanh đến mức nào?". Nó cũng nên bao gồm: "Dây chuyền có thể được chuẩn bị nhanh đến mức nào cho thông số kỹ thuật sản phẩm tiếp theo?".
Việc thay đổi từ thông số kỹ thuật vỉ thuốc này sang thông số kỹ thuật vỉ thuốc khác không chỉ đơn giản là thay thế một khuôn. Tùy thuộc vào sản phẩm và bố cục vỉ thuốc, một số trạm làm việc có thể cần được thay đổi hoặc điều chỉnh, bao gồm:
Ví dụ, kích thước viên nén hoặc viên nang khác nhau có thể yêu cầu bố trí khoang mới, trong khi kích thước vỉ thuốc thành phẩm khác nhau có thể ảnh hưởng đến cả dụng cụ tạo hình và cắt. Mỗi trạm bổ sung trở thành một nguồn tiềm năng gây tốn thời gian điều chỉnh nếu vị trí của nó không thể lặp lại.
Đây là lý do tại sao thiết kế chuyển đổi quan trọng hơn chỉ số lượng ốc vít. Câu hỏi thực sự là còn bao nhiêu công việc căn chỉnh cần thực hiện sau khi lắp đặt dụng cụ mới.
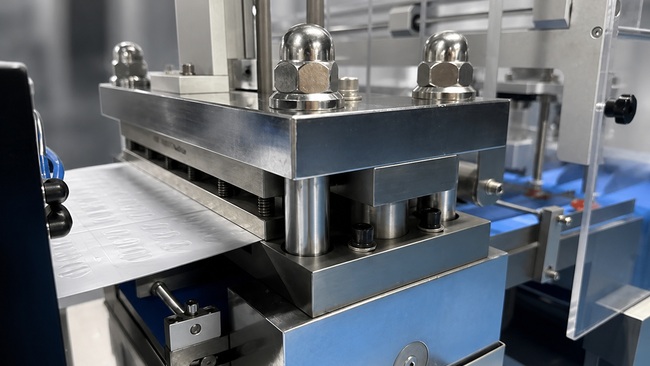
Vấn đề lớn nhất với việc thay đổi máy đóng vỉ truyền thống không chỉ đơn giản là người vận hành cần tháo nhiều ốc vít hơn hoặc nâng nhiều bộ phận khuôn hơn. Phần lớn quy trình phụ thuộc vào kinh nghiệm và cảm nhận của kỹ thuật viên về máy móc.
Sau khi lắp đặt khuôn trên và khuôn dưới, vẫn cần phải căn chỉnh thủ công. Những sai lệch nhỏ có thể ảnh hưởng đến vị trí tạo hình, độ chính xác của việc hàn kín hoặc độ thẳng hàng của vết cắt. Kỹ thuật viên có thể cần nới lỏng dụng cụ, di chuyển nhẹ, siết chặt lại và thực hiện thử nghiệm khác. Quá trình này có thể được lặp lại nhiều lần cho đến khi vị trí đạt yêu cầu.
Vì việc điều chỉnh này phụ thuộc rất nhiều vào đánh giá cá nhân, thời gian cần thiết có thể khác nhau rất nhiều giữa các người vận hành.
Theo kinh nghiệm của chúng tôi, ngay cả một kỹ thuật viên giàu kinh nghiệm cũng có thể cần hơn 1 giờ. Một người vận hành thiếu kinh nghiệm có thể mất nửa ngày mà vẫn không thể hoàn thành việc điều chỉnh đúng cách.
Đối với nhà sản xuất theo hợp đồng, điều này tạo ra rủi ro sản xuất thực tế: hiệu quả không chỉ phụ thuộc vào máy móc mà còn phụ thuộc vào người thực hiện việc chuyển đổi máy móc trong ngày hôm đó.
Nếu chỉ có một hoặc hai kỹ thuật viên giàu kinh nghiệm có thể thực hiện việc căn chỉnh khuôn một cách đáng tin cậy, họ sẽ trở thành nút thắt cổ chai mỗi khi dây chuyền sản xuất cần chuyển sang thông số kỹ thuật khác.
Do đó, quá trình chuyển đổi truyền thống có thể ảnh hưởng đến:
Mục tiêu của một hệ thống chuyển giao công việc dễ dàng hơn không chỉ đơn thuần là giúp cùng một kỹ thuật viên làm việc nhanh hơn. Điều này giúp quy trình trở nên nhất quán hơn và giảm sự phụ thuộc vào kinh nghiệm cá nhân của từng kỹ thuật viên.
Trên các mẫu và cấu hình máy đóng gói vỉ Rich Packing phù hợp, các trạm thay khuôn chính sử dụng cấu trúc mô-đun với vị trí cố định.
Thay vì yêu cầu kỹ thuật viên lắp đặt riêng lẻ các bộ phận khuôn trên và dưới rồi tìm kiếm thủ công vị trí vận hành chính xác, bộ khuôn có thể được xử lý như một mô-đun hoàn chỉnh. Các cấu trúc định vị cố định sẽ dẫn mô-đun trở lại vị trí dự định.
Quy trình chuyển đổi cơ bản diễn ra như sau:
Đối với các mẫu và cấu hình phù hợp, một người vận hành được đào tạo có thể hoàn thành việc thay khuôn máy trong khoảng 15 phút, tùy thuộc vào định dạng vỉ và cấu hình máy.
Điểm mấu chốt không chỉ đơn thuần là đạt được thời gian thay khuôn 15 phút. Cải tiến lớn hơn nằm ở chỗ người vận hành không còn cần phải dựa quá nhiều vào việc căn chỉnh thủ công lặp đi lặp lại hoặc kinh nghiệm cá nhân để "tìm" vị trí khuôn chính xác sau mỗi lần thay thế.
Mục tiêu là chuyển đổi quá trình chuyển đổi từ một nhiệm vụ phụ thuộc vào kinh nghiệm thành một quy trình vận hành tiêu chuẩn hóa hơn.
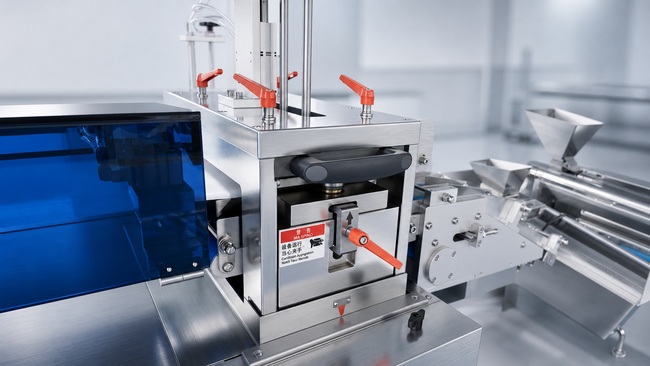
Khu vực cắt là một trong những nơi mà việc thay khuôn truyền thống có thể trở nên đặc biệt khó khăn. Khuôn cắt trên và khuôn cắt dưới phải hoạt động ở vị trí tương đối chính xác.
Nếu căn chỉnh không chính xác, tấm vỉ thành phẩm có thể có các cạnh không đều, kích thước không chính xác hoặc các vết cắt không hoàn chỉnh. Với thiết lập truyền thống, người vận hành có thể cần phải nới lỏng khuôn cắt, định vị lại, siết chặt lại và thực hiện thử nghiệm nhiều lần trước khi đạt được vị trí cắt chấp nhận được.
Rich Packing sử dụng trạm cắt dạng mô-đun kiểu ngăn kéo trên các cấu hình phù hợp. Toàn bộ khuôn cắt có thể được kéo ra như một mô-đun. Khi định dạng vỉ thuốc thay đổi, người vận hành tháo mô-đun hiện tại, lắp mô-đun mới vào khe định vị cố định và khóa lại.
Điều này giúp giảm thiểu việc định vị thủ công lặp đi lặp lại giữa các bộ phận cắt trên và dưới. Đối với các nhà sản xuất cần thay đổi định dạng theo cấu trúc đơn đặt hàng của riêng họ, lợi ích thiết thực là tiết kiệm thời gian tìm kiếm vị trí cắt chính xác trước khi bắt đầu một lô hàng mới.
Điều này cũng giúp giảm thiểu các lần chạy thử không cần thiết chỉ để điều chỉnh hướng cắt, từ đó có thể giảm lượng vật liệu đóng gói tiêu thụ trong quá trình thiết lập.
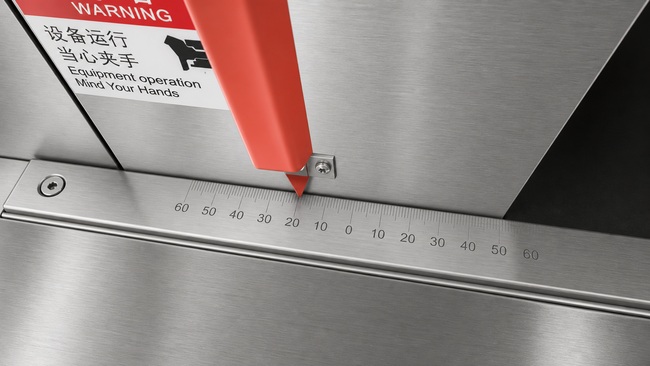
Nguyên tắc tương tự cũng áp dụng cho trạm tạo hình. Trên máy đóng vỉ truyền thống, khuôn tạo hình trên và dưới thường được lắp đặt riêng biệt, sau đó điều chỉnh thủ công để đảm bảo căn chỉnh chính xác các khoang.
Với trạm tạo hình dạng mô-đun, toàn bộ bộ khuôn được lắp ráp thành một khối duy nhất. Người vận hành chỉ cần trượt mô-đun vào khe định vị cố định và khóa lại, giảm thiểu công việc điều chỉnh và giúp việc thay đổi khuôn diễn ra nhất quán hơn.
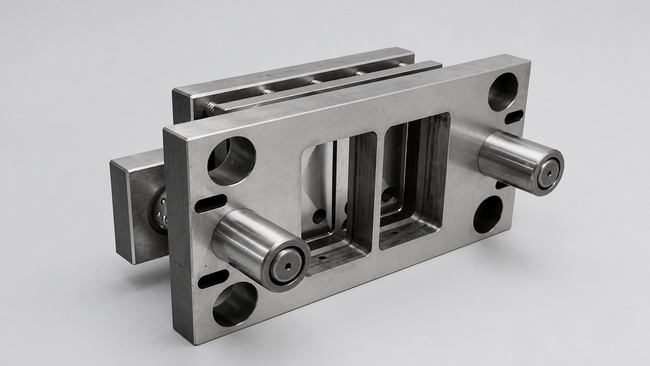
Việc thay thế khuôn dễ dàng chỉ hữu ích nếu dụng cụ đó cũng có thể duy trì hiệu suất ổn định trong quá trình sản xuất lâu dài.
Công ty Rich Packing sử dụng thép công cụ DC53 của Nhật Bản cho khuôn cắt. Vật liệu này có độ cứng cao, khả năng chống mài mòn và độ ổn định kích thước tốt. Với vận hành và bảo dưỡng đúng cách, khuôn cắt có thể hoạt động liên tục hơn 15 năm. Đối với nhà sản xuất theo hợp đồng sử dụng một dây chuyền sản xuất cho nhiều sản phẩm khác nhau của khách hàng, dụng cụ bền bỉ giúp giảm thiểu một nguồn gián đoạn khác. Khuôn cắt được sử dụng thường xuyên phải tiếp tục sản xuất các tấm có kích thước thành phẩm nhất quán và các cạnh sắc nét trong các chu kỳ sản xuất lặp lại.
Bề mặt cắt cũng giúp tạo ra các mép vỉ thuốc mịn, giảm thiểu các cạnh thô ráp hoặc sắc nhọn trong quá trình kiểm tra, đóng gói và vận chuyển.
Trên thực tế, chất lượng khuôn cắt ảnh hưởng đến độ chính xác khi cắt, hình dạng vỉ thành phẩm, tuổi thọ dụng cụ, tần suất bảo trì và tính nhất quán trong sản xuất.
|
So sánh |
Lưỡi cắt DC53 |
Lưỡi cắt thông thường |
|
Khả năng chống mài mòn |
★★★★★ Xuất sắc |
★★★☆☆ Tiêu chuẩn |
|
Độ bền |
Độ bền cao, khả năng chống sứt mẻ tốt. |
Dễ bị mòn cạnh hoặc sứt mẻ hơn khi sử dụng liên tục. |
|
Giữ cạnh |
Duy trì độ sắc bén của lưỡi dao để sản xuất lâu dài. |
Cần mài hoặc thay thế thường xuyên hơn. |
|
Độ ổn định khi cắt |
Hiệu suất cắt ổn định trong suốt chu kỳ sản xuất kéo dài. |
Hiệu suất sẽ giảm dần khi lưỡi dao bị mòn. |
|
Tần suất bảo trì |
Thấp |
Tương đối cao |
|
Typical Service Life |
Up to 12+ years under normal operating and maintenance conditions |
Heavy-duty use: replacement every 10–12 months |
|
Downtime |
Fewer blade changes and less maintenance downtime |
More frequent maintenance may interrupt production |
|
Long-Term Value |
Higher durability and lower long-term replacement cost |
Lower initial cost but higher replacement frequency |
“Reduced downtime” is correct, but it is too general to explain the full value of faster mold changeover for contract manufacturing.
A traditional changeover can take an experienced technician more than one hour, while an operator without enough experience may spend half a day and still struggle with alignment. Reducing this dependence frees experienced technicians from repeatedly handling routine format changes.
During mold adjustment, the machine is not producing saleableblister packs. A shorter and more predictable changeover therefore increases the amount of available production time between batches.
Manual alignment normally requires trial runs. Every additional test can consume PVC, aluminum foil and, depending on the setup procedure, product. More accurate repeat positioning helps reduce unnecessary adjustment runs.
If changeover time varies from just over one hour to half a day depending on technician experience, production managers have difficulty building a reliable schedule. A standardized process makes the interval between two specifications easier to estimate.
For contract manufacturers, predictability can be just as valuable as speed.
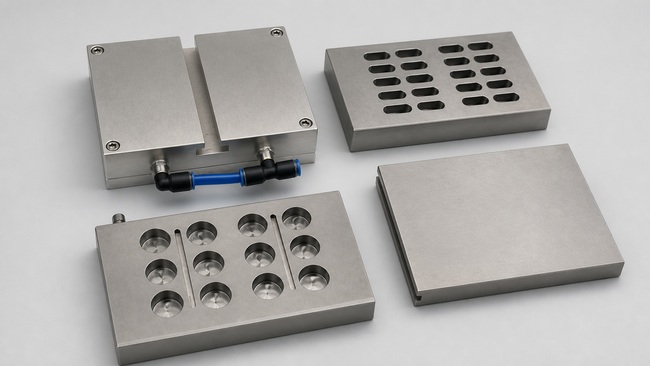
For a factory producing one blister format continuously, changeover design may not be the first purchasing consideration. For a CDMO, OEM manufacturer or pharmaceutical contract manufacturer, the situation is different.
Before purchasing a blister packaging machine, do not only ask for maximum production speed. Also ask:
These questions often reveal more about suitability for contract manufacturing than maximum cycle speed alone. For multi-product production, availability, repeatability and changeover time all contribute to actual usable capacity.
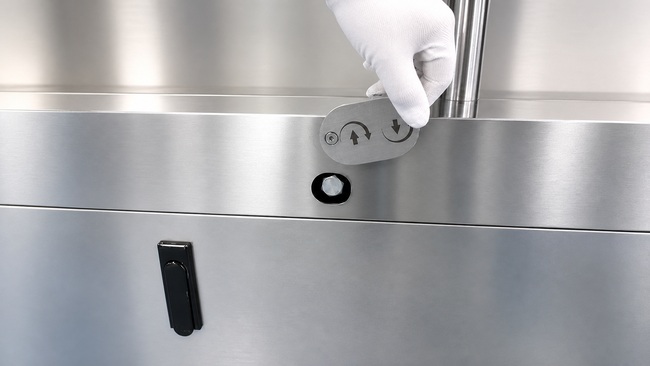
Even when the mechanical structure is designed to simplify changeover, operators still need to understand the correct installation sequence, locking procedure and parameter settings.
Rich Packing provides supporting technical documents, operating manuals and mold installation tutorials with the machine. Remote video guidance is also available for mold installation, parameter adjustment, machine operation and troubleshooting.
When required, engineers can provide on-site installation, commissioning and operator training.
For contract manufacturers, this support matters because new products and new mold sets may be introduced after the original machine installation. The objective is therefore not only to complete the first setup, but also to help operators manage future format changes reliably.
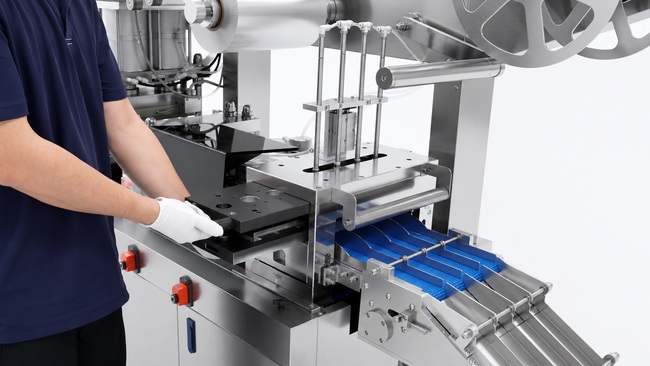
For a pharmaceutical contract manufacturer, CDMO or OEM plant, mold changeover is not a minor maintenance detail. It directly affects how efficiently the production line can move from one product specification to the next whenever customer demand requires a change.
Traditional mold changeover can be highly dependent on technician experience. Even an experienced technician may need more than one hour, while an operator without sufficient experience may spend half a day and still struggle to complete the adjustment correctly. This creates downtime, setup waste and uncertainty in production planning.
On applicable Rich Packing blister packaging machine configurations, modular mold structures, drawer-style cutting modules and fixed positioning are designed to reduce repeated manual alignment. A trained operator can complete the complete mold changeover in approximately 15 minutes, depending on the specific blister format and machine configuration.
Combined with Japanese DC53 cutting dies and technical support for operator training, the design helps make changeover more repeatable and less dependent on individual technician feel.
For contract manufacturers, the right blister packaging machine is not only the one that runs fast. It is the one that can be prepared for the next specification with less downtime, less adjustment and less uncertainty.
Thời gian thực hiện phụ thuộc vào cấu trúc máy, định dạng vỉ thuốc và kinh nghiệm của người vận hành. Với hệ thống truyền thống, ngay cả kỹ thuật viên giàu kinh nghiệm cũng có thể cần hơn một giờ, trong khi người vận hành thiếu kinh nghiệm có thể mất nửa ngày mà vẫn gặp khó khăn trong việc điều chỉnh. Đối với các mẫu và cấu hình mô-đun Rich Packing phù hợp, người vận hành được đào tạo có thể hoàn thành việc thay khuôn hoàn chỉnh trong khoảng 15 phút.
Các nhà sản xuất theo hợp đồng, các công ty sản xuất theo hợp đồng (CDMO) và các nhà sản xuất dược phẩm OEM có thể cần xử lý các thông số kỹ thuật khác nhau của khách hàng trên cùng một dây chuyền sản xuất. Việc chuyển đổi nhanh hơn và lặp lại dễ dàng hơn giúp giảm thời gian ngừng hoạt động giữa các lô sản phẩm và làm cho việc lập kế hoạch sản xuất ít phụ thuộc vào kinh nghiệm của từng kỹ thuật viên.
Tùy thuộc vào sản phẩm và bố cục vỉ thuốc, quá trình chuyển đổi có thể bao gồm trạm tạo hình, hệ thống cấp liệu, trạm hàn nhiệt, trạm mã hóa lô và trạm cắt.
Có, khi máy được trang bị bộ khuôn tương ứng và sản phẩm nằm trong phạm vi áp dụng của máy. Kích thước viên nén hoặc viên nang khác nhau, cách bố trí khoang khuôn và kích thước vỉ thành phẩm có thể yêu cầu các dụng cụ khác nhau.
Phương pháp căn chỉnh thủ công truyền thống thường phụ thuộc rất nhiều vào kinh nghiệm của kỹ thuật viên. Cấu trúc mô-đun với vị trí cố định được thiết kế để giảm sự phụ thuộc này. Sau khi được đào tạo bài bản, các kỹ thuật viên vận hành thường xuyên có thể hoàn thành nhiều bước chuyển đổi một cách nhất quán hơn trên các cấu hình phù hợp.
Phương pháp căn chỉnh truyền thống có thể yêu cầu nhiều lần thử nghiệm trước khi đạt được vị trí tạo hình, niêm phong và cắt chính xác. Việc định vị chính xác hơn giúp giảm các chu kỳ điều chỉnh không cần thiết, từ đó giảm lượng PVC, giấy nhôm và sản phẩm tiêu hao trong quá trình thiết lập.
Ngoài tốc độ vận hành, cần kiểm tra quy trình thay đổi khuôn thực tế, phương pháp định vị khuôn, thời gian thay thế dụng cụ, yêu cầu đối với người vận hành, số bước điều chỉnh, lượng hao phí dự kiến khi thiết lập và hỗ trợ kỹ thuật sau khi giao hàng.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mail : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Mạng IPv6 được hỗ trợ