




 Trang Chủ
 Các sản phẩm
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

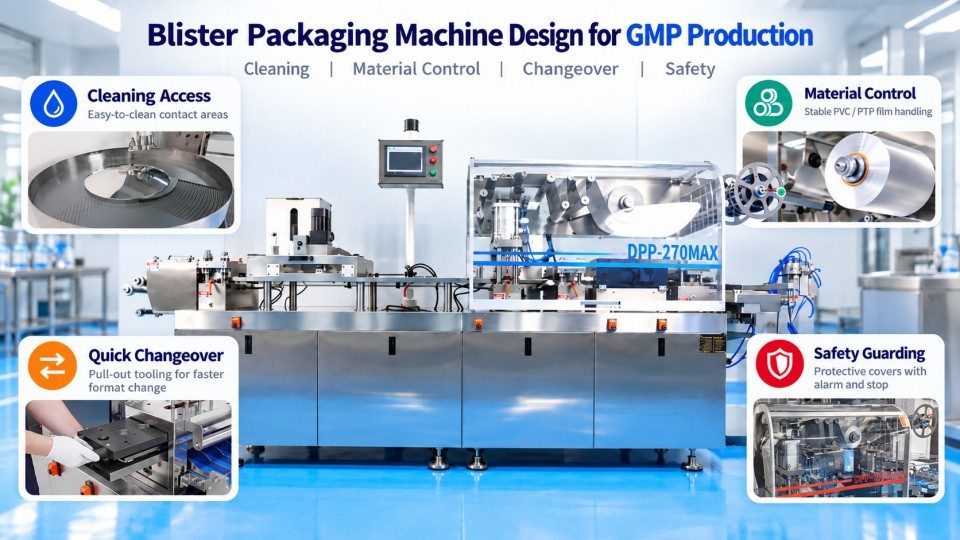
Máy đóng gói vỉ thiết kế hỗ trợ GMP bằng cách giảm thiểu rủi ro ô nhiễm, cải thiện việc kiểm soát vật liệu đóng gói và giúp việc vệ sinh cũng như chuyển đổi trở nên dễ dàng hơn. Các bề mặt tiếp xúc với sản phẩm phải phù hợp cho sử dụng trong dược phẩm, khu vực cấp liệu cần phải có thể tiếp cận được để loại bỏ cặn, và việc phát hiện vật liệu giúp ngăn chặn việc tiếp tục vận hành với màng PVC hoặc lá nhôm bị rách. Dụng cụ tạo hình, hàn kín và đột lỗ dạng kéo ra được thiết kế để đẩy nhanh quá trình thay thế dụng cụ khi thay đổi định dạng vỉ.
Cảnh báo an toàn, các tấm chắn bảo vệ và nút dừng khẩn cấp giải quyết các mối nguy hiểm xung quanh các bộ phận máy được gia nhiệt và chuyển động. Các tính năng này bổ sung cho các yêu cầu của GMP về sự phù hợp của thiết bị, vệ sinh và bảo trì theo FDA 21 CFR 211.63–211.67. Hiệu quả của chúng phụ thuộc vào cấu hình thiết bị thích hợp, quy trình vận hành và kiểm tra chức năng. Đối với các nhà sản xuất dược phẩm, các chi tiết thiết kế này ảnh hưởng đến việc kiểm soát chất lượng sản phẩm, an toàn cho người vận hành và thời gian cần thiết để bảo trì định kỳ và chuyển đổi lô hàng.
GMP không quy định một bố cục máy đóng gói vỉ phổ quát hay yêu cầu mọi kiểu máy phải có các cảm biến giống nhau. Nó yêu cầu các nhà sản xuất sử dụng thiết bị phù hợp cho hoạt động dự kiến của nó, duy trì thiết bị trong tình trạng được kiểm soát, và ngăn ngừa ô nhiễm cũng như các lỗi đóng gói. Thiết kế máy làm cho các nhiệm vụ đó trở nên dễ dàng hơn—hoặc khó khăn hơn—để thực hiện một cách nhất quán.
Bộ phận cấp liệu có các góc khó tiếp cận có thể giữ lại bụi viên nén sau một lô sản xuất. Khó khăn trong việc tiếp cận trạm hàn kín làm phức tạp việc kiểm tra sau khi bị kẹt lá nhôm; việc chuyển đổi vật liệu vô tổ chức làm tăng rủi ro nhầm lẫn.
Tại Hoa Kỳ, tiêu chuẩn FDA 21 CFR 211.63 bao gồm thiết kế và vị trí thiết bị thích hợp; 211.65 đề cập đến các bề mặt tiếp xúc với sản phẩm thuốc hoặc vật liệu trong quá trình sản xuất; và 211.67 bao gồm các quy định bằng văn bản về quy trình vệ sinh và bảo trì cũng như hồ sơ của chúng. Phần 211.130 cũng yêu cầu các biện pháp kiểm soát chống nhầm lẫn trong đóng gói và dán nhãn, bao gồm việc kiểm tra trước khi quá trình đóng gói bắt đầu. Chương 3 của GMP EU cũng kêu gọi bố cục và thiết kế thiết bị nhằm giảm thiểu lỗi và cho phép vệ sinh cũng như bảo trì hiệu quả.
Khung bằng thép không gỉ hoặc vỏ bảo vệ không làm cho một máy tự động đạt “chứng nhận GMP”. Các nhà sản xuất phải chứng minh rằng thiết bị, phương pháp vệ sinh, quy trình vận hành và các biện pháp kiểm soát đóng gói hoạt động tốt cho sản phẩm của họ. An toàn cơ khí đòi hỏi một đánh giá riêng biệt.
Đánh giá thiết bị bằng cách liên kết các rủi ro sản xuất với các tính năng thiết kế và bằng chứng thử nghiệm.
Các điểm tiếp xúc nhỏ gần bộ phận cấp liệu, thanh dẫn hướng, mối nối và các bộ phận có thể tháo rời có thể giữ lại bột hoặc mảnh vụn. Thiết kế vệ sinh kết hợp các vật liệu phù hợp với khả năng tiếp cận để làm sạch, kiểm tra và bảo trì.
Trên một dây chuyền đóng gói vỉ viên nén hoặc viên nang, khu vực cấp liệu đặc biệt quan trọng vì sản phẩm chưa được niêm phong sẽ tiếp xúc với không khí trước khi đi vào các hốc vỉ. Cặn bã có thể tích tụ trên các linh kiện của bộ phận cấp liệu hoặc xung quanh đường chuyển sản phẩm. Người vận hành cần có đủ quyền truy cập để loại bỏ tàn dư sản phẩm và kiểm tra bề mặt trước khi thực hiện thao tác tiếp theo.
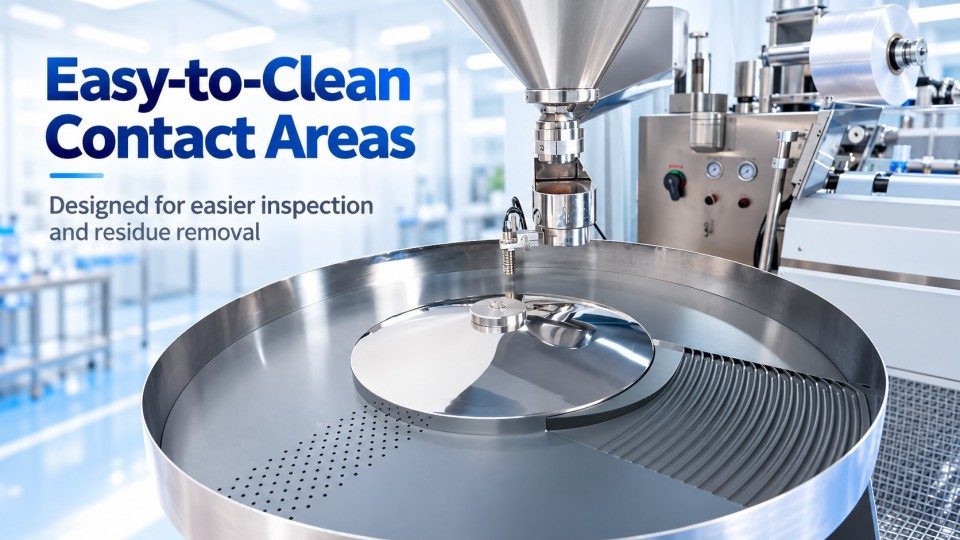
Các thành phần tiếp xúc với sản phẩm nên sử dụng vật liệu phù hợp, dễ làm sạch; thép không gỉ 316 là một lựa chọn cho các bề mặt tiếp xúc với sản phẩm dược phẩm. Điều này hỗ trợ độ bền vật liệu và khả năng làm sạch, nhưng bản thân cấp độ thép không gỉ chưa chứng minh được sự phù hợp cho mọi công thức hoặc hóa chất tẩy rửa. Các nhà sản xuất cũng phải xem xét tình trạng bề mặt, gioăng làm kín, độ mòn và khả năng tương thích với quy trình vệ sinh đã được xác nhận hoặc được chứng minh theo cách khác của họ.
Kiểm tra bộ phận cấp liệu, bề mặt tiếp xúc, đường dẫn hướng, mối nối và các chi tiết kẹp chặt. Hướng dẫn vệ sinh nên chỉ rõ việc tháo rời bộ phận, lắp ráp lại và kiểm tra trước khi sử dụng.
Tủ điện, bộ truyền động và các điểm bôi trơn tạo ra các nhu cầu bảo trì khác nhau so với các khu vực sản phẩm dược phẩm lộ thiên. Bố cục được thiết kế tốt giúp tách biệt các vùng điện và tiếp xúc với vật liệu khi thích hợp, giúp giảm thiểu cơ hội gây ô nhiễm liên quan đến bảo trì.
Sự tách biệt không tạo ra một không gian vô trùng. Bột, gioăng bị hỏng, dụng cụ và cặn chất tẩy rửa vẫn đòi hỏi các biện pháp kiểm soát. Các phương pháp vệ sinh phụ thuộc vào sản phẩm và quy trình tại cơ sở; các chức năng CIP hoặc SIP tích hợp không mặc nhiên được coi là có sẵn.
Tiêu chuẩn FDA 21 CFR 211.67 yêu cầu các quy trình vệ sinh và bảo trì bằng văn bản, bao gồm trách nhiệm, phương pháp, kiểm tra và hồ sơ. Đối với việc chuyển đổi giữa các sản phẩm khác nhau, các nhà sản xuất nên xác định các giới hạn chấp nhận cặn thích hợp và chứng minh hiệu quả vệ sinh theo chiến lược kiểm soát ô nhiễm của họ. Tần suất và mức độ xác minh bổ sung phụ thuộc vào rủi ro, chứ không phải dựa trên một quy tắc tùy tiện rằng mọi việc thay đổi dụng cụ đều cần phải tái thẩm định toàn diện.
Màng tạo hình PVC và lá nhôm PTP phải được cấp vào mà không bị rách hoặc hết mà không được chú ý. Đồng thời, các bề mặt hàn kín được gia nhiệt và các cơ chế tạo hình, đột lỗ chuyển động cần sự bảo vệ thích hợp cho người vận hành.
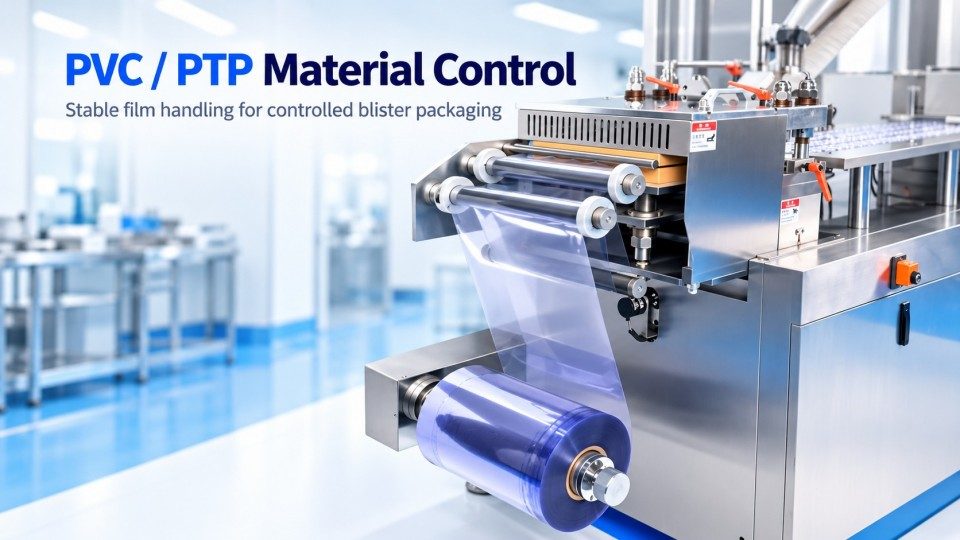
PVC bị rách có thể làm gián đoạn quá trình tạo hình hốc vỉ; lá nhôm nắp bị hỏng có thể làm cho các ô vỉ bị hở. Việc tiếp tục đẩy phôi cũng làm cho các gói bị ảnh hưởng trở nên khó xác định hơn.
Một máy đóng gói vỉ được thiết kế tốt có thể phát hiện các vết rách ở màng tạo hình PVC và lá nhôm PTP và tự động dừng lại khi trang bị tính năng bảo vệ này. Khi người vận hành sửa chữa hoặc thay thế vật liệu, đường đi của cuộn màng và vị trí đăng ký cần phải được kiểm tra. Vật liệu tiếp xúc với lỗi và quá trình khởi động lại nên được xử lý theo quy trình kiểm tra và loại bỏ đã được phê duyệt của dây chuyền.
Hết vật liệu là một tình trạng riêng biệt. Cảnh báo hết vật liệu thông báo cho người vận hành khi nguồn cung cấp màng PVC hoặc lá PTP cạn kiệt. Những cảnh báo này giúp người vận hành phản ứng với một cuộn vật liệu trống, nhưng chúng không thể thay thế cho việc kiểm tra độ kín của mối hàn, kiểm tra hốc vỉ hoặc xác minh đúng vật liệu đóng gói.
Các tấm chắn hạn chế quyền tiếp cận các bộ phận nguy hiểm trong khi người vận hành đang chạy máy. Dòng máy DPP-270Max của Rich Packing bao gồm các tấm che bảo vệ xung quanh các trạm làm việc và chức năng dừng khẩn cấp. Việc mở tấm che bảo vệ giữa trạm hàn nhiệt và trạm đột lỗ sẽ tự động kích hoạt báo động và dừng máy.
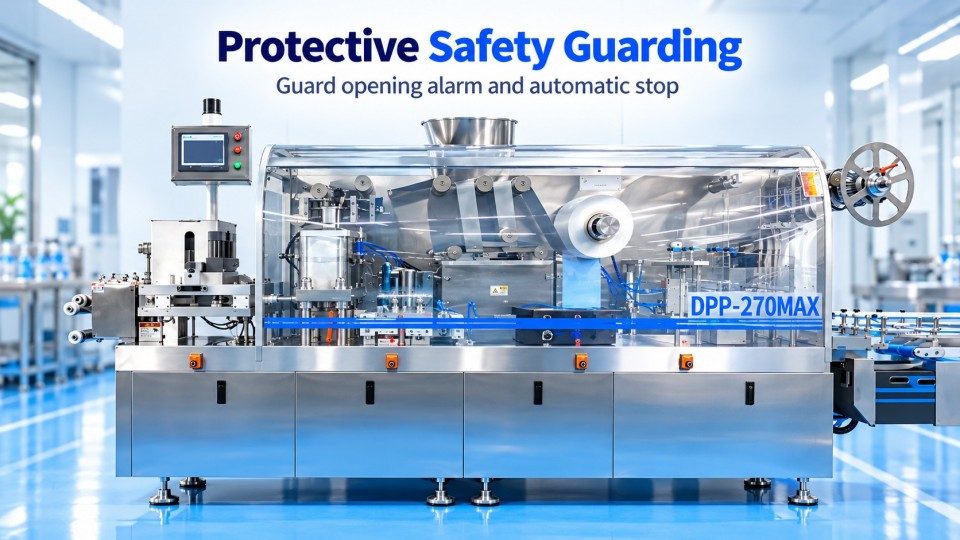
Cảnh báo, phản hồi dừng và các điều kiện khởi động lại cần phải được kiểm tra đối với tài liệu an toàn đã được phê duyệt trong quá trình thử nghiệm nghiệm thu thiết bị.
Tiêu chuẩn ISO 12100 cung cấp một khuôn khổ đánh giá rủi ro máy móc. ISO 14120 bao gồm việc cấu trúc và lựa chọn các tấm chắn cố định và di động, trong khi ISO 14119:2024 giải quyết các thiết bị khóa liên động được sử dụng với các tấm chắn. Đây là các tiêu chuẩn an toàn máy móc chứ không phải là sự thay thế cho việc vệ sinh theo chuẩn GMP hay các biện pháp kiểm soát đóng gói.
Trước khi tiếp tục sản xuất, người vận hành phải kiểm tra máy và bất kỳ vật liệu nào bị ảnh hưởng.
Kiểm tra từng cảnh báo chỉ định thông qua các thử nghiệm an toàn, có tài liệu. Kiểm tra phản hồi khi đứt PVC và màng nhôm, cảnh báo cạn kiệt vật liệu, thông báo lỗi và điều kiện khởi động lại. Đối với tấm che bảo vệ giữa các trạm hàn nhiệt và dập, hãy xác minh cả việc kích hoạt cảnh báo tự động và việc dừng máy. Kiểm tra nút dừng khẩn cấp theo quy trình an toàn đã phê duyệt riêng.
Việc chuyển đổi máy ép vỉliên quan đến vật liệu đóng gói, bộ dụng cụ và giải phóng lô hàng. Công việc cơ khí nhanh hơn làm giảm một phần thời gian ngừng hoạt động; việc khởi động vẫn yêu cầu sự chấp thuận và kiểm tra đã được phê duyệt.
Nền tảng nối nhanh PVC chuyên dụng giúp việc thay thế màng trở nên dễ quản lý hơn. Thay vì phải chật vật căn chỉnh các đầu màng lỏng lẻo trong khi thao tác xung quanh đường dẫn xả cuộn, người vận hành có khu vực chỉ định để chuẩn bị mối nối. Điều này giúp giảm bớt khó khăn trong việc thao tác khi thay cuộn.
Người vận hành phải tuân theo quy trình nối đã được phê duyệt, xác nhận thông số kỹ thuật và căn chỉnh màng, đồng thời loại bỏ các đoạn nối không phù hợp khỏi các vỉ thành phẩm theo yêu cầu.
Thay thế màng tạo hình chỉ là một phần của việc chuyển đổi vật liệu. Khi sử dụng màng nhôm PTP có in, người vận hành phải xác minh thông số kỹ thuật của màng, nhận dạng sản phẩm, độ dày và họa tiết in đối chiếu với hướng dẫn đóng gói đã được phê duyệt trước khi khởi động lại. Ngay cả một vỉ được tạo hình và hàn kín chính xác cũng không đạt yêu cầu nếu màng in thuộc về sai sản phẩm hoặc sai hàm lượng.
Rich Packing’s DPP-270Maxsử dụng bộ dụng cụ kéo ra tại các trạm tạo hình, hàn nhiệt và dập. Thiết kế này làm giảm công sức cơ khí liên quan đến việc thay đổi định dạng: người vận hành có thể rút bộ dụng cụ hiện có ra và lắp bộ dụng cụ thay thế mà không cần tháo rời diện rộng các cụm lắp ráp xung quanh.
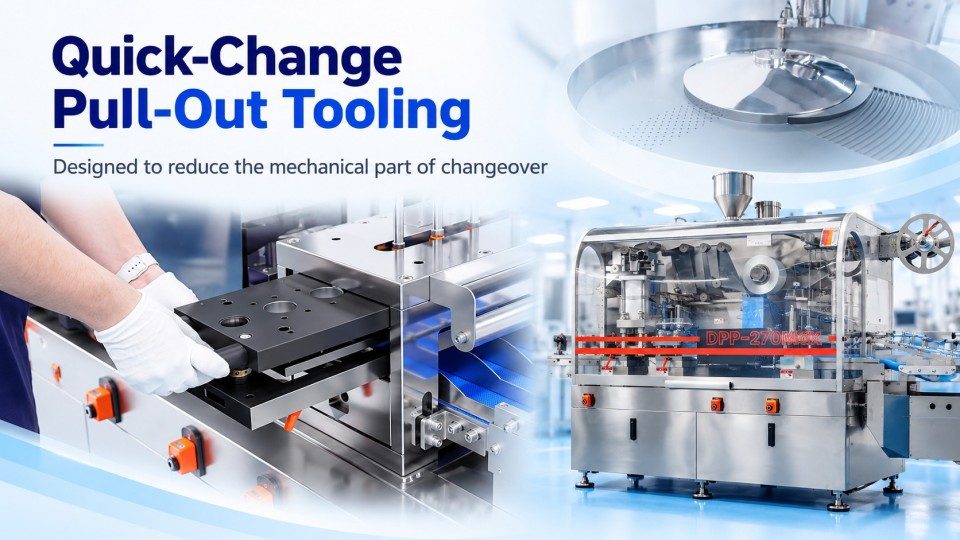
Sau khi thay thế, người vận hành phải xác minh nhận dạng dụng cụ, việc lắp đặt chắc chắn, căn chỉnh và các cài đặt cho định dạng vỉ tiếp theo. Độ sâu tạo hình và độ khít của hốc vỉ, điều kiện hàn, và vị trí cắt đều cần được chú ý vì việc thay đổi dụng cụ có thể ảnh hưởng đến chất lượng vỉ thành phẩm.
Việc thay thế dụng cụ chỉ là một phần của quá trình chuyển đổi lô hoàn chỉnh, bao gồm cả việc làm sạch, giải phóng dây chuyền, đối chiếu vật liệu, vỉ thử nghiệm và phê duyệt. Không có thời gian chuyển đổi cố định nào được mặc định mà không có dữ liệu cụ thể theo model đã được xác minh.
Trước khi lô tiếp theo bắt đầu, các viên nén hoặc viên nang còn sót lại, PVC và màng nhôm chưa sử dụng, vật liệu in, các đoạn màng phế liệu và mã nhận dạng lô phải được dọn sạch theo chỉ định của quy trình đã phê duyệt. Vật liệu và dụng cụ mới phải khớp với lệnh sản xuất, và người được ủy quyền phải xác nhận rằng các bước kiểm tra bắt buộc đã hoàn tất.
Ví dụ, sau khi chuyển từ hàm lượng viên nén này sang hàm lượng khác, việc chỉ đơn thuần lắp khuôn tạo hình chính xác không thể loại trừ khả năng nhầm lẫn. Màng nắp cũ, viên nén sót lại hoặc công việc in ấn chưa thay đổi có thể vẫn còn đó. FDA 21 CFR 211.130 đề cập trực tiếp đến việc kiểm tra vật liệu đóng gói và kiểm tra các cơ sở đóng gói trước khi sử dụng. Thiết bị dễ tiếp cận có thể làm cho việc kiểm tra đó thiết thực hơn, nhưng không thể thay thế nó.
Việc đánh giá thiết bị nên liên kết từng yêu cầu của người dùngvới rủi ro vận hành và một bài kiểm tra có tài liệu. Tính năng trên catalogue không phải là bằng chứng về hiệu suất tại địa điểm lắp đặt.
|
Rủi ro hoặc yêu cầu sản xuất |
Thiết kế hoặc biện pháp kiểm soát liên quan |
Kiểm tra thực tế |
|
Đứt PVC hoặc màng nhôm nắp |
Phát hiện đứt vật liệu và dừng tự động |
Kiểm tra từng chức năng phát hiện đứt vật liệu một cách an toàn; ghi lại phản ứng của máy và điều kiện khởi động lại |
|
Hết cuộn PVC hoặc màng nhôm |
Cảnh báo cạn kiệt vật liệu |
Xác nhận cảnh báo chính xác xuất hiện đối với mỗi vật liệu đã cạn |
|
Tiếp cận các trạm chuyển động hoặc được gia nhiệt |
Tấm che bảo vệ, cảnh báo mở tấm che và dừng tự động, dừng khẩn cấp |
Xác minh cảnh báo và dừng máy khi nắp được chỉ định mở ra; kiểm tra dừng khẩn cấp theo thiết kế an toàn đã phê duyệt |
|
Bột hoặc mảnh vụn còn sót lại sau một lô |
Bộ cấp liệu dễ tiếp cận và bề mặt tiếp xúc sản phẩm |
Tuân theo phương pháp vệ sinh đã phê duyệt; kiểm tra các vị trí được xác định và ghi lại kết quả |
|
Sai dụng cụ hoặc định dạng đóng gói |
Các bộ phận định dạng đã được nhận diện và kiểm soát thiết lập đã phê duyệt |
Xác minh nhận dạng dụng cụ, vị trí, cách cố định, nhận dạng vật liệu và vỉ khởi động |
|
Thời gian thay đổi dụng cụ cơ khí lâu |
Dụng cụ định hình, hàn nhiệt và cắt có thể kéo ra |
Xác nhận rằng dụng cụ chính xác có thể được rút ra, thay thế, căn chỉnh và cố định theo quy trình chuyển đổi đã được phê duyệt |
|
Định hình hoặc hàn nhiệt kém sau khi chuyển đổi |
Các thiết lập được kiểm soát và kiểm tra quy trình |
Kiểm tra hình dạng khoang, định vị, chất lượng đường hàn và vết cắt so với các tiêu chí chấp nhận đã được phê duyệt |
Các bước kiểm tra này có thể được phân bổ trong suốt vòng đời đủ điều kiện. Tại buổi kiểm tra xuất xưởng (FAT), các nhóm có thể xác nhận các tính năng cơ khí đã chỉ định và mô phỏng các cảnh báo đã xác định trước khi giao hàng. Tại buổi kiểm tra tiếp nhận tại nhà máy (SAT), họ có thể đánh giá các chức năng phụ thuộc vào việc lắp đặt, tiện ích hoặc môi trường tiếp nhận. Thăng cấp lắp đặt (IQ) ghi lại quá trình lắp đặt so với các yêu cầu đã được phê duyệt, trong khi thăng cấp vận hành (OQ) thách thức các giới hạn và chức năng vận hành được xác định. Thăng cấp hiệu suất (PQ), nếu có, thể hiện quy trình dưới các điều kiện sản xuất dự kiến của nó. Phụ lục 15 của EU GMP mô tả phương pháp tiếp cận đủ điều kiện dựa trên rủi ro; kế hoạch thẩm định được phê duyệt của cơ sở nên xác định phạm vi kiểm tra theo các rủi ro của hệ thống và các yêu cầu đã thỏa thuận của người dùng.
Chất lượng đóng gói cũng cần có bằng chứng riêng. Cảnh báo đứt màng thành công không chứng minh được rằng mọi vỉ đều được hàn kín đúng cách. Việc hàn kín phụ thuộc vào sự kết hợp vật liệu và các điều kiện vận hành đủ điều kiện, bao gồm nhiệt độ, áp suất và thời gian tiếp xúc nếu có liên quan đến thiết bị. Nhóm nên sử dụng các bài kiểm tra và tiêu chí chấp nhận đã được phê duyệt để xác nhận tính toàn vẹn của gói và kiểm tra các mẫu sau khi thiết lập, thay đổi vật liệu và bảo trì theo yêu cầu. Không nên giả định bất kỳ chức năng kiểm tra thị giác hoặc kiểm tra đường hàn trực tuyến cụ thể nào trừ khi chức năng đó được tài liệu hóa trên máy.
Thiết bị được sử dụng trong sản xuất được kiểm soát bởi GMP phải dễ làm sạch và các chức năng liên quan đến chất lượng của thiết bị phải có thể xác minh được; sự an toàn của người vận hành đòi hỏi các biện pháp bảo vệ riêng. So sánh các chức năng an toàn, khả năng tiếp cận để làm sạch, xử lý vật liệu và các tính năng chuyển đổi với các yêu cầu của người dùng, sau đó xác nhận chúng thông qua việc kiểm tra thích hợp.
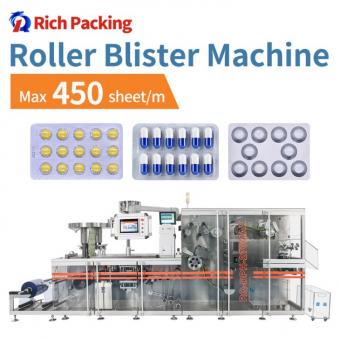
DPP-270Max của Rich Packing tích hợp các tính năng thiết kế hỗ trợ GMP sau: nền tảng làm việc rộng rãi, phẳng để làm sạch dễ dàng hơn, các thành phần tiếp xúc với sản phẩm bằng thép không gỉ 316 và hợp kim nhôm, và các khu vực điện và tiếp xúc vật liệu riêng biệt giúp giảm thiểu rủi ro nhiễm chéo. Thiết bị này cũng có tính năng phát hiện đứt vật liệu PVC/PTP với tính năng dừng tự động, cảnh báo cạn kiệt vật liệu, cảnh báo mở cửa bảo vệ với tính năng dừng tự động, nền tảng nối nhanh PVC và dụng cụ kéo ra thay đổi nhanh.
Hãy liên hệ với Rich Packing để thảo luận về cấu hình cho ứng dụng đóng gói vỉ của bạn.
Các vật liệu tiếp xúc với sản phẩm phù hợp, khu vực làm sạch dễ tiếp cận, xử lý vật liệu đáng tin cậy và thiết kế thiết bị dễ bảo trì đều góp phần. Nhà sản xuất cũng phải thiết lập các quy trình thích hợp, đủ điều kiện và kiểm soát sản xuất được tài liệu hóa cho sản phẩm và cơ sở dự định.
Chúng chủ yếu giải quyết các mối nguy hiểm của máy móc và bảo vệ người vận hành. GMP tập trung vào chất lượng thuốc, phòng ngừa ô nhiễm và các hoạt động được kiểm soát. Cả hai đều quan trọng, nhưng an toàn máy móc nên được đánh giá dựa trên đánh giá rủi ro hiện hành và các tiêu chuẩn an toàn.
Màng PVC bị đứt có thể làm gián đoạn quá trình tạo hình vỉ, trong khi lá nhôm bị đứt có thể khiến các khoang vỉ không được hàn kín. Trên các máy được trang bị tính năng phát hiện đứt vật liệu, hệ thống sẽ tự động dừng sản xuất khi phát hiện đứt. Người vận hành phải sửa chữa vật liệu, kiểm tra độ căn chỉnh của vật liệu và kiểm tra hoặc loại bỏ các vỉ bị ảnh hưởng trước khi khởi động lại.
Không. Cấp vật liệu chỉ là một khía cạnh của thiết kế vệ sinh. Khả năng tương thích tiếp xúc, khả năng tiếp cận, tình trạng bề mặt, hiệu quả làm sạch, bảo trì và các quy trình chất lượng của cơ sở đều ảnh hưởng đến tính phù hợp.
Các dụng cụ định hình, hàn nhiệt và cắt có thể kéo ra giúp đẩy nhanh phần cơ khí của việc thay đổi định dạng vỉ bằng cách đơn giản hóa việc tháo và thay thế dụng cụ. Làm sạch, giải phóng dây chuyền, kiểm tra vật liệu chính xác, xác minh thiết lập và tài liệu bắt buộc vẫn là các bước riêng biệt trước khi có thể khởi động lại sản xuất.
FAT có thể kiểm tra các chức năng được chỉ định trước khi giao hàng; IQ kiểm tra việc lắp đặt; OQ thách thức các chức năng vận hành và giới hạn được xác định; và PQ, khi áp dụng, xác nhận hiệu suất quy trình dưới các điều kiện dự định. Kế hoạch đủ điều kiện nên phản ánh rủi ro sản phẩm, cấu hình máy và các yêu cầu đã thỏa thuận của người dùng.
1. U.S. FDA, 21 CFR Phần 211, đặc biệt là §§211.63, 211.65, 211.67 và 211.130
2. European Commission, EudraLex Tập 4, Phần I, Chương 3: Cơ sở vật chất và Thiết bị
3. ISO, ISO 12100:2010, Đánh giá rủi ro và giảm thiểu rủi ro
4. ISO, ISO 14120:2015, Tấm chắn cố định và di động
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mail : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Mạng IPv6 được hỗ trợ