




 Trang Chủ
 Các sản phẩm
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

Trong sản xuất viên nang, đạt được trọng lượng chiết rót đồng nhất là một trong những thách thức chính trong quá trình chiết rót. Ngay cả khi máy chiết rót viên nang đang hoạt động bình thường, sự biến thiên đáng kể giữa các viên nang riêng lẻ vẫn có thể xảy ra nếu các đặc tính vật liệu, điều kiện cấp liệu, các bộ phận định lượng hoặc chuyển động cơ học không được kiểm soát đúng cách.
Đối với các nhà sản xuất dược phẩm và thực phẩm bảo vệ sức khỏe, sự biến thiên trọng lượng chiết rót viên nang quá mức có thể dẫn đến chất lượng sản phẩm không đồng nhất, tăng lãng phí vật liệu và khó khăn trong việc duy trì kiểm soát trọng lượng trong quá trình sản xuất theo yêu cầu.
Tuy nhiên, nguyên nhân hiếm khi chỉ giới hạn ở một bộ phận. Không chỉ vật liệu mà cả máy chiết rót viên nang bản thân nó cũng có thể ảnh hưởng đến trọng lượng chiết rót. Do đó, khi trọng lượng chiết rót thay đổi đáng kể, vấn đề nên được điều tra một cách hệ thống thay vì chỉ giải quyết đơn giản bằng cách thay đổi một thông số máy.
Bài viết này giải thích các nguyên nhân chính gây ra sự biến thiên trọng lượng chiết rót viên nang và cung cấp phương pháp khắc phục sự cố thực tế, tiếp theo là các giải pháp về máy móc và quy trình để cải thiện tính đồng nhất khi chiết rót.
Trọng lượng chiết rót viên nang là chỉ số chính về chất lượng sản phẩm. Hiểu được sự biến thiên trọng lượng chiết rót là gì và tại sao nó lại quan trọng là bước đầu tiên để xác định nguyên nhân và cải thiện tính đồng nhất khi chiết rót.
Trọng lượng chiết rót viên nang đề cập đến trọng lượng của vật liệu chứa bên trong một viên nang đã được chiết rót. Trong quá trình sản xuất, trọng lượng chiết rót mục tiêu thường được thiết lập theo công thức sản phẩm và thông số kỹ thuật của viên nang. Tuy nhiên, trọng lượng thực tế của từng viên nang có thể dao động quanh giá trị mục tiêu.
Ví dụ, nếu trọng lượng chiết rót mục tiêu là 500 mg, các viên nang được chiết rót thực tế có thể không phải tất cả đều nặng chính xác 500 mg. Một mức độ biến thiên nhỏ có thể xảy ra trong quá trình chiết rót cơ học liên tục của máy chiết rót viên nang. Do đó, sự biến thiên trọng lượng chiết rót đề cập đến sự khác biệt về trọng lượng chiết rót giữa các viên nang được sản xuất trong cùng điều kiện. Điều quan trọng là kiểm tra xem sự biến thiên có nằm trong các yêu cầu hay không.
Cũng cần phân biệt trọng lượng vỏ nang với trọng lượng chiết rót. Khi điều tra quá trình chiết rót, phương pháp đo lường nên tính đến trọng lượng vỏ nang rỗng để sự biến thiên được đánh giá thực sự phản ánh vật liệu được chiết rót thay vì sự khác biệt của chính vỏ nang.
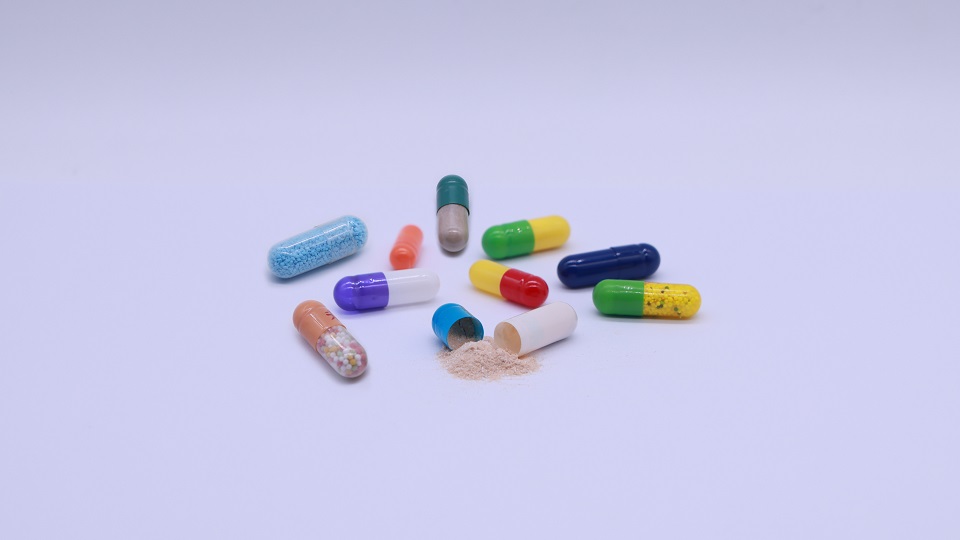 Viên nang được chiết rót bằng bột, hạt và viên nén
Trong chiết rót viên nang, một mức độ biến thiên trọng lượng nhất định là không thể tránh khỏi. Sai số trọng lượng chiết rót ≤3% thường có thể được coi là nằm trong phạm vi chấp nhận được đối với hiệu suất của máy chiết rót viên nang, tùy thuộc vào sản phẩm, công thức và các yêu cầu chất lượng áp dụng. Mối quan tâm chính không phải là liệu mọi viên nang có trọng lượng chính xác như nhau hay không, mà là liệu sự biến thiên có duy trì ở mức nhỏ, ổn định và có thể kiểm soát được trong quá trình sản xuất liên tục hay không.
Khi sự khác biệt về trọng lượng chiết rót liên tục vượt quá phạm vi dự kiến, nó có thể tạo ra một số vấn đề thực tế trên dây chuyền sản xuất.
Thứ nhất, nó có thể ảnh hưởng đến tính đồng nhất của liều lượng. Nếu viên nang được dự định chứa một lượng cụ thể hoạt chất hoặc vật liệu dinh dưỡng, sự biến thiên quá mức về trọng lượng chiết rót có nghĩa là các viên nang khác nhau có thể chứa lượng bột khác nhau đáng kể. Đối với các sản phẩm dược phẩm, điều này có thể tạo ra các mối quan tâm bổ sung về kiểm soát chất lượng vì quá trình chiết rót được kỳ vọng phải duy trì trong giới hạn liều lượng và trọng lượng quy định.
Thứ hai, sự biến thiên quá mức có thể làm tăng lãng phí vật liệu và chi phí sản xuất. Khi trọng lượng chiết rót dao động đáng kể, người vận hành có thể cần phải điều chỉnh máy chiết rót viên nang nhiều lần. Trong quá trình điều chỉnh này, các sản phẩm bị loại bỏ sẽ xảy ra cho đến khi trọng lượng chiết rót trở lại phạm vi mục tiêu. Đối với các API đắt tiền, men vi sinh hoặc các công thức có giá trị cao khác, việc loại bỏ lặp đi lặp lại có thể dẫn đến mất mát đáng kể vật liệu trong một đợt sản xuất dài.
Thứ ba, trọng lượng chiết rót không ổn định có thể dẫn đến việc máy dừng thường xuyên hơn và hiệu suất sản xuất thấp hơn. Người vận hành có thể cần phải dừng máy chiết rót viên nang để kiểm tra tổng thể và điều chỉnh lại. Nếu vấn đề do đặc tính vật liệu hoặc công thức gây ra, việc chỉ điều chỉnh máy chiết rót viên nang có thể không giải quyết được vấn đề, dẫn đến việc dừng máy và chạy thử lặp đi lặp lại trước khi có thể khôi phục sản xuất ổn định.
Khi trọng lượng chiết rót nằm ngoài phạm vi yêu cầu, người vận hành có thể phải dừng máy chiết rót viên nang để kiểm tra tổng thể và điều chỉnh lại. Nếu vấn đề do đặc tính vật liệu hoặc công thức gây ra, việc chỉ điều chỉnh máy chiết rót viên nang có thể không giải quyết được vấn đề, dẫn đến việc dừng máy và chạy thử lặp đi lặp lại trước khi có thể khôi phục sản xuất ổn định. Điều này làm gián đoạn lịch trình sản xuất và gây khó khăn cho việc duy trì sản lượng đồng nhất trong một chu kỳ sản xuất dài.
Do đó, mục tiêu của việc chiết rót viên nang không chỉ đơn giản là đạt được trọng lượng mục tiêu tại một thời điểm. Quan trọng hơn, hệ thống máy móc và cấp liệu vật liệu phải duy trì điều kiện chiết rót ổn định trong suốt quá trình vận hành liên tục, giữ cho sự biến thiên trọng lượng chiết rót nằm trong phạm vi yêu cầu đồng thời giảm thiểu sản phẩm loại, điều chỉnh thủ công và thời gian ngừng máy ngoài kế hoạch.
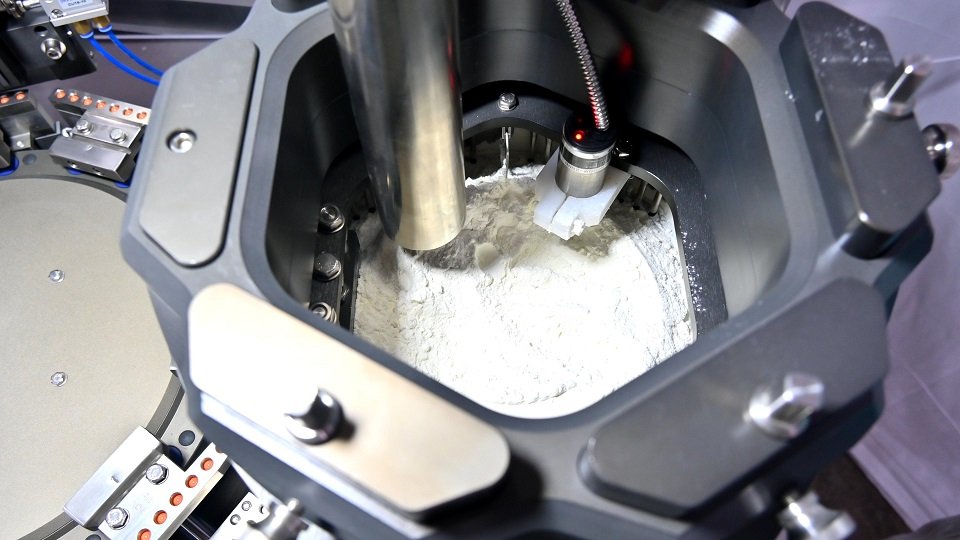 Trạm chiết rót
Khi trọng lượng chiết rót viên nang thay đổi đáng kể, việc khắc phục sự cố nên tuân theo trình tự của quá trình chiết rót. Bắt đầu với vật liệu, sau đó kiểm tra cách bột được cấp vào khu vực định lượng, tiếp theo là đĩa định lượng và các thanh chiết rót. Cuối cùng, kiểm tra hoạt động của máy và độ chính xác khi phân độ. Phương pháp này giúp phân biệt giữa vấn đề liên quan đến vật liệu và vấn đề liên quan đến máy móc.
Yếu tố đầu tiên cần kiểm tra là chính loại bột đó. Các loại bột khác nhau có thể hoạt động rất khác nhau trong máy chiết rót viên nang. Độ chảy, khối lượng riêng, phân bố kích thước hạt, độ ẩm, độ kết dính và xu hướng vón cục đều có thể ảnh hưởng đến mức độ đồng nhất của bột khi đến và lấp đầy khu vực định lượng.
Điểm mấu chốt là máy đóng nang không thể bù đắp hoàn toàn cho các đặc tính vật liệu không nhất quán. Nếu bản thân bột không chảy hoặc nén chặt một cách nhất quán, thì chỉ riêng việc điều chỉnh máy có thể không loại bỏ được sự thay đổi trọng lượng chiết rót.
Sau khi xác nhận vật liệu phù hợp, bước tiếp theo là kiểm tra hệ thống cấp bột. Hệ thống này cung cấp vật liệu cho trạm chiết rót một cách nhất quán. Nếu nguồn cung cấp dao động, mức vật liệu phía trên đĩa định lượng cũng có thể dao động, ảnh hưởng đến lượng định lượng.
Chìa khóa là kiểm tra xem hệ thống cấp liệu có thể xử lý các đặc tính của vật liệu hay không. Vấn đề không chỉ đơn giản là thiết bị cấp liệu có thể phân phối bột hay không, mà là liệu nó có thể cung cấp nguồn cung cấp bột ổn định và liên tục trong các điều kiện sản xuất thực tế hay không.
Ví dụ, một loại bột chảy tự do có thể tương đối dễ cấp liệu, trong khi vật liệu kết dính hoặc chảy kém có thể yêu cầu một hệ thống cấp liệu khác để ngăn chặn tình trạng bắc cầu, tích tụ hoặc xả ngắt quãng. Vật liệu và hệ thống cấp liệu cần được xem xét như một sự kết hợp đồng bộ. Một phương pháp cấp liệu hoạt động tốt với công thức này có thể không mang lại sự ổn định tương tự với công thức khác.
Do đó, khi khắc phục sự cố, người vận hành nên kiểm tra cả tình trạng hoạt động của hệ thống cấp liệu và khả năng tương thích giữa hệ thống và vật liệu. Thiết bị cấp liệu cần được kiểm tra xem có bị xả không ổn định, bột bị bắc cầu hoặc tắc nghẽn, tích tụ quá mức và cung cấp vật liệu không nhất quán hay không. Đồng thời, cần xem xét liệu nguyên lý cấp liệu được chọn có phù hợp với hành vi chảy thực tế của vật liệu hay không.
Sau khi kiểm tra vật liệu và hệ thống cấp bột, bước tiếp theo là kiểm tra trạm chiết rót. Trước hết, cần tìm hiểu về cách quy trình xác định trọng lượng chiết rót.
Đối với máy đóng nang, trọng lượng chiết rót liên quan chặt chẽ đến thể tích vật liệu được định lượng vào các khoang của đĩa định lượng. Các chày nén đóng vai trò quan trọng trong quá trình này. Khi đĩa định lượng quay, các chày nén di chuyển xuống dưới và nén bột trong mỗi khoang. Bột được nén dần dần qua năm thao tác dập để đạt được lượng yêu cầu. Sau đó, trong thao tác thứ sáu, nó được chuyển vào thân nang rỗng.
Điều này có nghĩa là trọng lượng chiết rót không chỉ được kiểm soát đơn giản bởi lượng bột rời đi vào đĩa định lượng. Thể tích bột hiệu dụng và điều kiện nén bên trong các khoang định lượng cũng được xác định bởi việc điều chỉnh chày nén. Do đó, khi khắc phục sự cố thay đổi trọng lượng chiết rót tại trạm chiết rót, hai cài đặt cơ học cần được đặc biệt chú ý: khe hở giữa đĩa định lượng và đĩa đồng, và chiều cao hoặc độ sâu của các chày nén.
Khe hở cần được điều chỉnh trong phạm vi thích hợp. Nếu khe hở quá lớn, bột có thể rò rỉ hoặc tràn ra từ khe hở, dẫn đến sự thay đổi trọng lượng chiết rót không đạt yêu cầu. Nếu khe hở quá nhỏ, đĩa định lượng có thể tiếp xúc quá mức với đĩa đồng, làm tăng ma sát cơ học. Điều này có thể làm tăng lực cản vận hành, ảnh hưởng đến sự quay trơn tru của đĩa định lượng và trong trường hợp nghiêm trọng có thể cản trở hoạt động ổn định của máy.
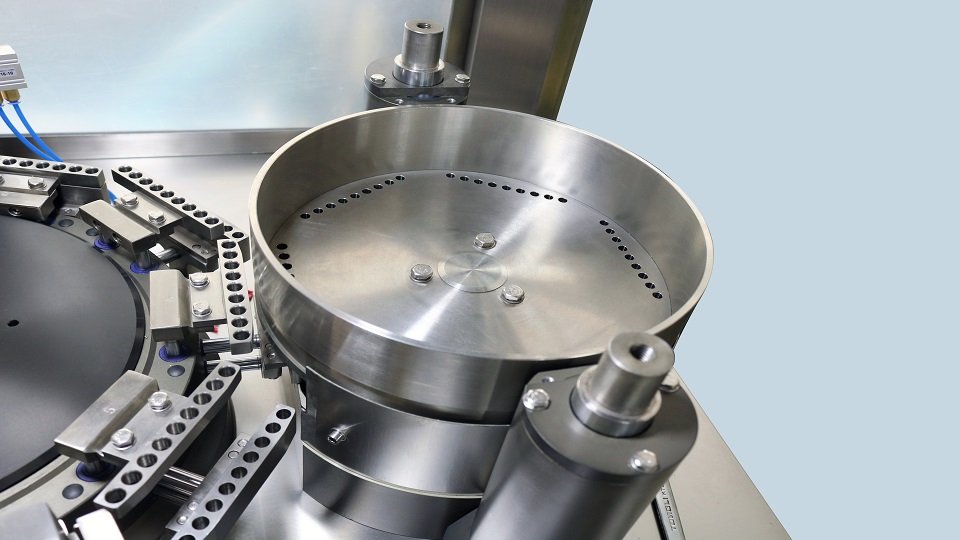 Đĩa định lượng
Cài đặt chày nén ảnh hưởng trực tiếp đến độ sâu mà các chày đi vào các khoang định lượng và mức độ bột được nén trong mỗi thao tác dập. Cài đặt quá cao dẫn đến trọng lượng chiết rót thấp hơn, và quá thấp gây ra tình trạng nén quá mức và do đó trọng lượng chiết rót cao hơn.
Khu vực cuối cùng cần kiểm tra là sự quay gián đoạn và độ chính xác của chỉ số của máy đóng nang. Máy đóng nang không quay liên tục ở tốc độ không đổi. Thay vào đó, mâm xoay chính hoạt động thông qua chuyển động chỉ số gián đoạn, dừng lại trong thời gian ngắn tại các vị trí cụ thể để mỗi thao tác xử lý nang có thể được hoàn thành tại trạm tương ứng.
Nhiều trạm được phân bổ xung quanh mâm xoay, bao gồm trạm cấp nang, trạm tách nang, trạm chiết rót, trạm loại bỏ, trạm khóa nang, trạm xả nang và trạm làm sạch. Mỗi trạm phải hoạt động tại một vị trí được xác định chính xác so với mâm xoay.
Nếu góc chỉ số của mâm xoay lệch khỏi vị trí thiết kế, sự căn chỉnh có thể bị thay đổi. Vật liệu có thể không được chuyển vào thân nang tại vị trí dự định, dẫn đến thay đổi trọng lượng chiết rót và rò rỉ bột xung quanh khu vực chiết rót.
Độ lệch chỉ số cũng có thể tạo ra các vấn đề cơ học. Khi các bộ phận liên tục bị buộc phải hoạt động ngoài sự căn chỉnh dự định, sự tiếp xúc và ma sát không cần thiết có thể xảy ra giữa các bộ phận cơ khí. Theo thời gian, điều này có thể đẩy nhanh sự mài mòn của linh kiện, tăng độ rung hoặc lực cản vận hành, và làm giảm thêm độ chính xác của chỉ số. Nếu độ lệch trở nên đáng kể, nó có thể ngăn cản máy hoạt động bình thường và cuối cùng dẫn đến việc máy dừng đột ngột ngoài kế hoạch.
Khi nguyên nhân gây ra sự thay đổi trọng lượng chiết rót nang đã được xác định, bước tiếp theo là áp dụng các giải pháp mục tiêu. Các giải pháp này có thể được xem xét từ hai khía cạnh chính: máy móc và vật liệu. Phần này sẽ thảo luận về khía cạnh đầu tiên và sau đó là khía cạnh thứ hai.
Hệ thống cấp liệu nên được lựa chọn dựa trên các đặc tính của vật liệu. Trong tự động đóng nang, cấp liệu bằng trục vít và cấp liệu khí nén là hai phương pháp cấp liệu phổ biến, nhưng không có phương pháp nào là tốt hơn trong mọi trường hợp. Việc lựa chọn phù hợp phụ thuộc vào cách vật liệu chảy, khối lượng riêng và độ kết dính của vật liệu, cũng như việc vật liệu được cung cấp dưới dạng bột, hạt hay viên nén.
Một hệ thống cấp liệu bằng trục vít sử dụng một trục xoắn quay được lắp bên trong phễu cấp liệu để di chuyển vật liệu về phía cửa xả. Khi trục xoắn quay, các cánh vít liên tục đẩy vật liệu về phía trước đồng thời khuấy và phân phối lại vật liệu một cách nhẹ nhàng.
Trục xoắn cũng có thể cung cấp khả năng phân phối vật liệu tương đối dễ kiểm soát và có thể lặp lại vì tốc độ cấp liệu có thể được điều chỉnh thông qua các thông số như tốc độ trục xoắn và hình học của trục xoắn. Điều này làm cho việc cấp liệu bằng trục vít đặc biệt hữu ích khi vật liệu nhẹ, tương đối mịn hoặc có xu hướng tích tụ hoặc tạo cầu khi cấp liệu bằng trọng lực. Nhìn chung, các loại bột có khối lượng riêng khoảng 0,3–0,5 g/mL có thể được cân nhắc cho phương pháp cấp liệu bằng trục vít. Phạm vi này nên được coi là một tài liệu tham khảo sàng lọc thực tế thay vì là một thông số kỹ thuật phổ quát.
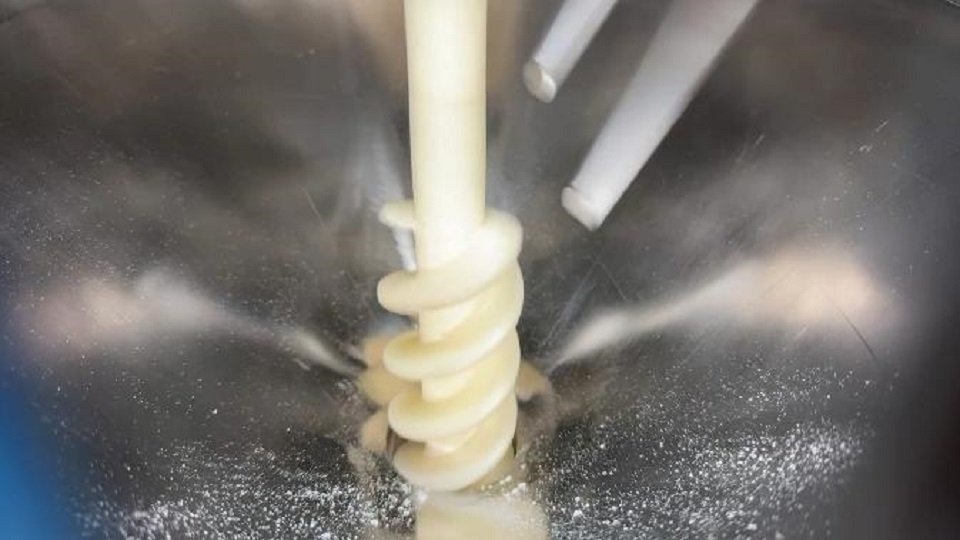 Hệ thống cấp liệu bằng trục vít
Cấp liệu khí nén sử dụng cơ chế xả hỗ trợ để giúp vật liệu di chuyển từ phễu vào trạm nạp liệu. Hệ thống được trang bị một xi lanh khí nén rung và một van bướm. Xi lanh khí nén cung cấp độ rung để giúp làm tơi và huy động vật liệu, trong khi van bướm kiểm soát đường xả. Cùng với nhau, chúng tăng tốc độ xả vật liệu và giúp giảm nguy cơ bột tích tụ hoặc tắc nghẽn tại cửa xả.
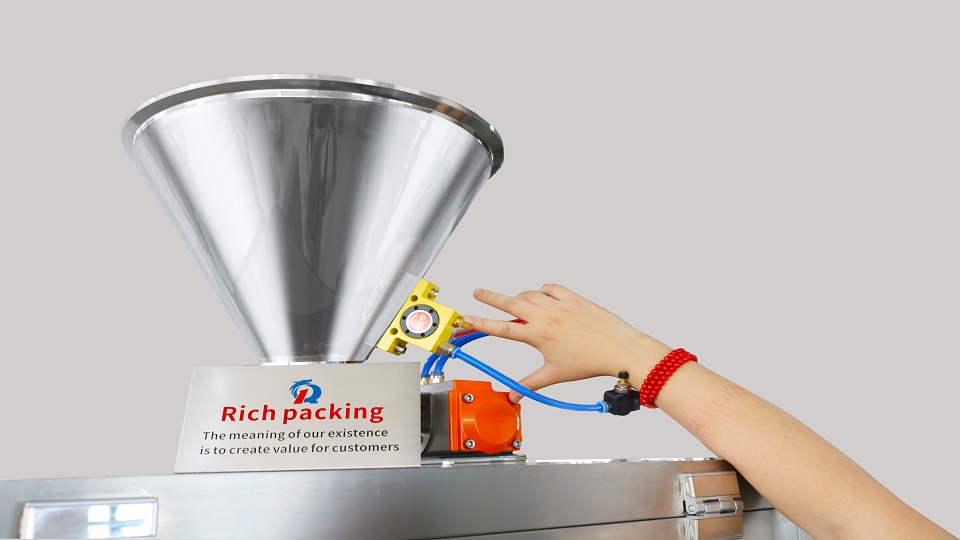 Hệ thống cấp liệu khí nén của máy đóng nang Rich Packing
Loại cấp liệu này có thể mang lại lợi thế khi vật liệu không xả trơn tru dưới tác động của trọng lực. Nó có thể đặc biệt hữu ích cho các vật liệu hơi kết dính hoặc hơi dính, nơi độ rung giúp phá vỡ sự tích tụ cục bộ và cải thiện sự di chuyển của vật liệu. Cấp liệu khí nén cũng là một lựa chọn hữu ích cho các loại hạt và viên nén. Không giống như trục vít, đường dẫn cấp liệu có thể giảm tiếp xúc cơ học liên tục với sản phẩm. Điều này có thể quan trọng khi công thức chứa các hạt cần được bảo toàn hình dạng hoặc tính toàn vẹn.
Tuy nhiên, cấp liệu khí nén không nên được coi là giải pháp cho mọi loại bột khó chảy. Các loại bột có độ kết dính cao vẫn có thể tạo cầu hoặc nén chặt trong phễu ngay cả khi đã áp dụng độ rung. Đối với các vật liệu đặc biệt dính, máy đóng nang bán tự động là một giải pháp tốt hơn.
Máy đóng nang bán tự động CGNT-209 của Rich Packing
Do đó, không có người chiến thắng tuyệt đối giữa cấp liệu bằng trục vít và cấp liệu khí nén. Việc lựa chọn nên tuân theo các đặc tính của vật liệu và hành vi cấp liệu thực tế được quan sát trong quá trình thử nghiệm.
Như đã thảo luận trong Mục 2.3, khe hở giữa đĩa định lượng và tấm đồng cùng với độ sâu của thanh nạp liệu là hai cài đặt cơ học quan trọng có thể ảnh hưởng đến độ đồng nhất của trọng lượng nạp. Để thực hiện các điều chỉnh này chính xác hơn và dễ dàng hơn trong quá trình thiết lập máy và chuyển đổi, máy đóng nang của chúng tôi kết hợp các cấu trúc điều chỉnh chuyên dụng cho cả hai thành phần.
Để điều chỉnh chính xác khe hở, máy đóng nang sử dụng cấu trúc điều chỉnh đa chiều, với năm cột hỗ trợ được lắp trên tấm đồng. Năm cột này cung cấp sự hỗ trợ phân tán và ổn định cho đĩa định lượng, giúp duy trì lực đồng đều hơn trên khắp khu vực định lượng trong quá trình điều chỉnh.
Cấu trúc này cho phép khe hở đĩa định lượng được điều chỉnh đồng đều và chính xác hơn. Người vận hành có thể thực hiện các điều chỉnh tinh vi đối với khe hở trong khi vẫn duy trì sự hỗ trợ ổn định của đĩa định lượng, giúp quá trình thiết lập chính xác và nhanh chóng hơn. Sau khi khe hở thích hợp đã được thiết lập, đĩa định lượng có thể duy trì vị trí ổn định hơn trong quá trình vận hành, giúp giảm rò rỉ bột và biến động trọng lượng nạp.
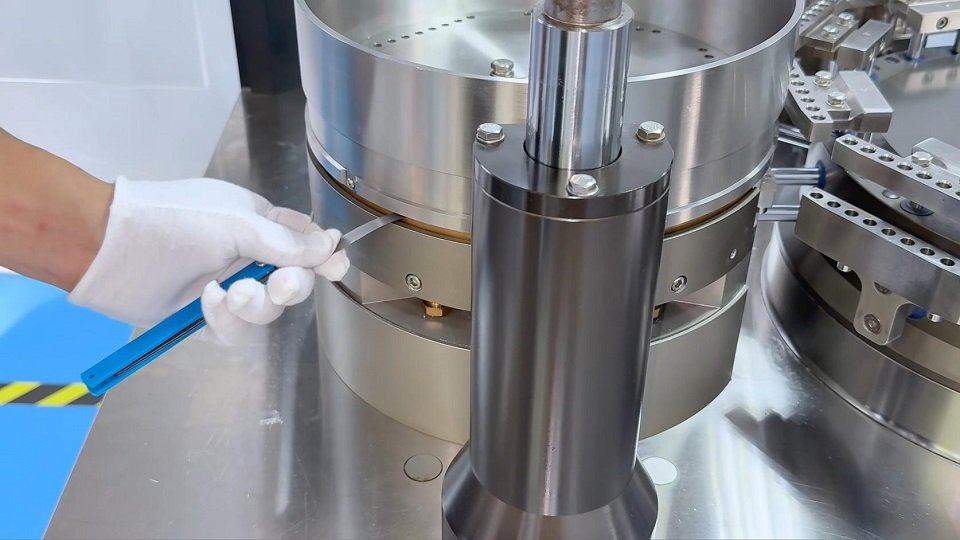 Điều chỉnh khe hở đĩa định lượng
Với giá đỡ thanh nạp liệu, các mô-đun thanh nạp liệu có thể được tháo lắp thuận tiện, giúp dễ dàng cố định và điều chỉnh các thanh trong quá trình thiết lập. Việc điều chỉnh thanh nạp liệu cũng được trang bị hiệu chuẩn, cho phép người vận hành đặt chiều cao thanh theo vị trí tham chiếu rõ ràng thay vì chỉ dựa vào đánh giá trực quan. Điều này làm cho việc điều chỉnh chiều cao chính xác và có thể lặp lại hơn, đặc biệt là khi các trọng lượng nạp hoặc công thức khác nhau yêu cầu các cài đặt thanh nạp liệu khác nhau.
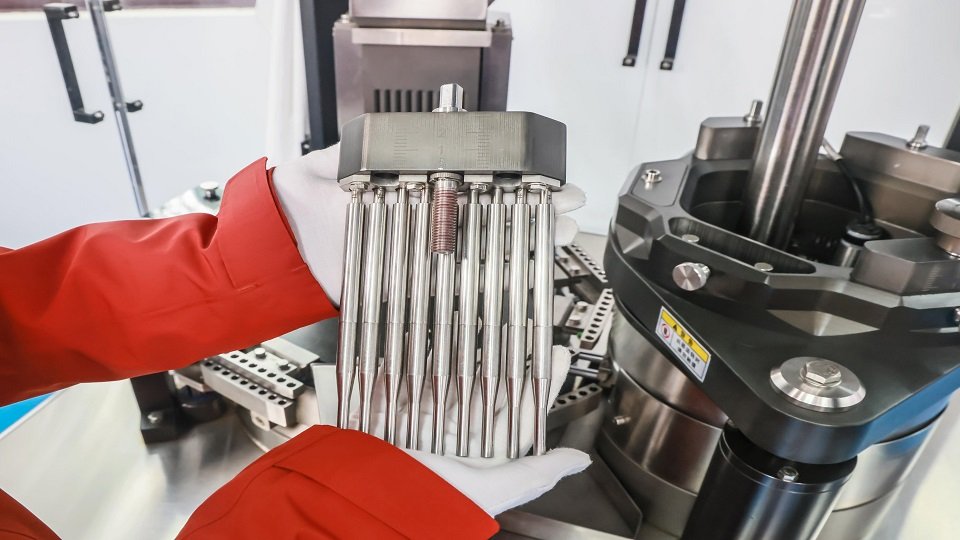 Giá đỡ thanh nạp liệu
Cùng với nhau, việc điều chỉnh đĩa định lượng đa chiều và cấu trúc thanh nạp liệu dạng mô-đun giúp trạm nạp liệu dễ điều chỉnh hơn và giúp người vận hành thiết lập điều kiện nạp liệu nhất quán hơn trong khi giải quyết tình trạng biến động trọng lượng nạp quá mức.
Để giảm biến động trọng lượng nạp do máy quay không ổn định, máy đóng nang cần duy trì góc chỉ số chính xác và có thể lặp lại trong suốt quá trình vận hành liên tục. Máy của chúng tôi giải quyết vấn đề này thông qua hai thiết kế cơ học chính: hộp chỉ số 100DS và thiết kế cam tích hợp.
Hộp chỉ số 100DS sử dụng đầu chỉ số quang học Zeiss của Đức với độ chính xác chỉ số góc 3 giây cung cấp để đạt được sự phân chia góc chính xác của bàn xoay. Ngoài ra, trục chỉ số được gia công như một thành phần nguyên khối trong một lần thiết lập gia công, giúp duy trì độ chính xác về kích thước và sự căn chỉnh. Các tính năng này cho phép bàn xoay dừng lại nhiều lần tại các vị trí góc được chỉ định, đảm bảo sự căn chỉnh chính xác giữa các trạm xử lý khác nhau.
Đối với máy đóng nang loại D của chúng tôi, thiết kế cam tích hợp cung cấp cấu trúc truyền động ổn định cho các chuyển động chỉ số lặp đi lặp lại và hỗ trợ vận hành tốc độ cao, ổn định. Điều này giúp giảm sự dao động cơ học không cần thiết trong quá trình chạy liên tục và cho phép máy duy trì chuyển động ổn định ngay cả ở tốc độ sản xuất cao.
Bằng cách đảm bảo mâm xoay đạt đến vị trí chính xác một cách lặp đi lặp lại và di chuyển trơn tru giữa các chu kỳ chỉ số, máy đóng nang có thể giảm thiểu các sai lệch cơ học vốn có thể góp phần gây ra sự thay đổi trọng lượng đóng nang.
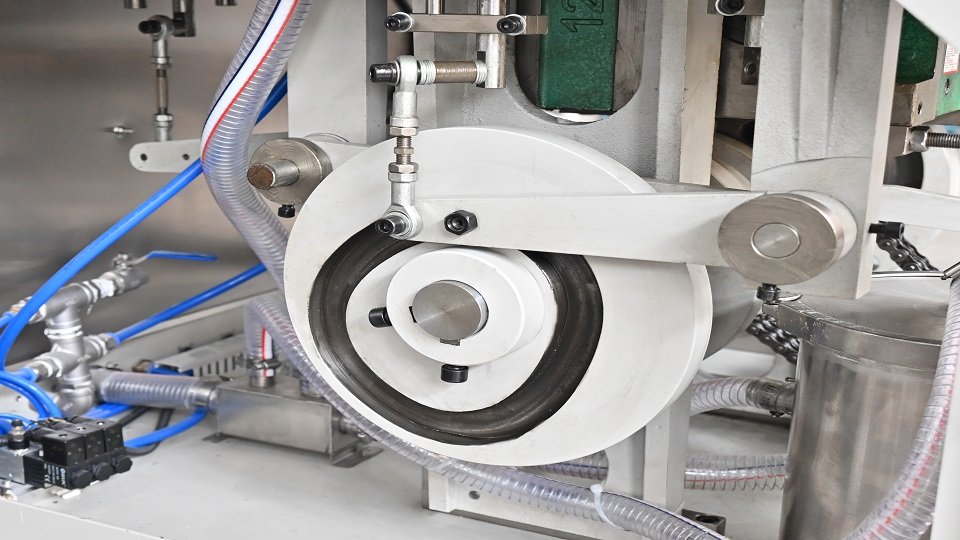 Cam tích hợp
Đặc tính vật liệu có thể là nguyên nhân quan trọng gây ra sự thay đổi trọng lượng đóng nang, nhưng bản thân công thức thường được xác định bởi yêu cầu sản phẩm của khách hàng. Là một nhà cung cấp máy đóng nang chuyên nghiệp, những gì chúng tôi có thể làm là đánh giá vật liệu, điều chỉnh cấu hình máy phù hợp với đặc tính của vật liệu đó và tối ưu hóa quy trình đóng nang thông qua thử nghiệm thực tế.
Trước khi chọn hệ thống cấp liệu, chúng tôi có thể giúp khách hàng kiểm tra khả năng chảy của vật liệu thực tế và đánh giá cách vật liệu hoạt động trong quá trình cấp liệu. Dựa trên đặc tính vật liệu và kết quả thử nghiệm, chúng tôi có thể đề xuất phương pháp cấp liệu phù hợp.
Trong quá trình chạy thử, các kỹ sư của chúng tôi có thể điều chỉnh các thông số máy liên quan theo hiệu suất của vật liệu. Quá trình thử nghiệm thực tế này cho phép xác định các vấn đề đóng nang tiềm ẩn trước khi sản xuất và cung cấp cơ sở đáng tin cậy hơn để cấu hình và điều chỉnh máy.
Tuy nhiên, đối với các vật liệu đặc biệt dính hoặc có độ kết dính cao, việc đạt được cấp liệu tự động ổn định có thể khó khăn hơn. Những vật liệu như vậy có thể bám vào các bộ phận cấp liệu, tạo thành cầu, gây khó khăn cho việc cấp liệu tự động liên tục ngay cả sau khi tối ưu hóa thông số. Trong những trường hợp này, chúng tôi có thể đề xuất máy đóng nang bán tự động tùy theo đặc tính vật liệu và yêu cầu sản xuất. Điều này cung cấp một giải pháp thay thế khi công thức không phù hợp với việc cấp liệu tự động tốc độ cao.
Nói cách khác, mặc dù chúng tôi không thể thay đổi công thức của khách hàng, chúng tôi có thể làm việc với công thức mà khách hàng đã chọn và giúp tìm ra giải pháp phù hợp thông qua kiểm tra vật liệu, chạy thử máy thực tế và tối ưu hóa thông số, từ đó giúp khách hàng giảm thiểu sự thay đổi trọng lượng đóng nang nhiều nhất có thể.
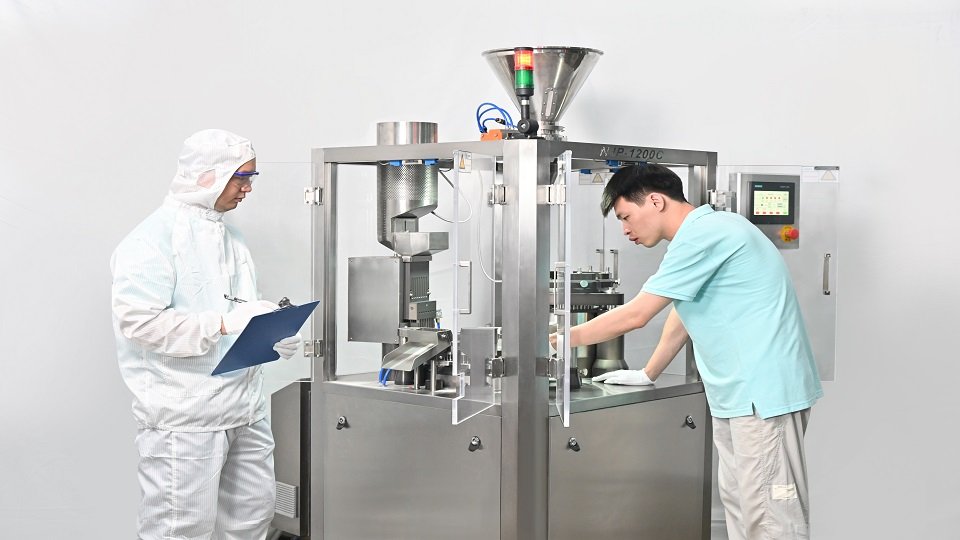 Đội ngũ kỹ thuật của Rich Packing đang thực hiện chạy thử cho khách hàng
Sự thay đổi trọng lượng đóng nang thường không phải do một yếu tố duy nhất gây ra. Quy trình xử lý sự cố có hệ thống nên bắt đầu từ đặc tính vật liệu, sau đó đến hệ thống cấp bột, trạm đóng nang, và cuối cùng là độ chính xác về chỉ số và xoay của máy. Do đó, các giải pháp tương ứng nên giải quyết cả vật liệu và máy móc.
Là nhà cung cấp máy đóng nang chuyên nghiệp và chuyên gia về giải pháp đóng gói, Rich Packing làm được nhiều hơn là chỉ cung cấp một chiếc máy tiêu chuẩn. Các thiết kế máy đóng nang của chúng tôi được phát triển để hỗ trợ việc đóng nang chính xác và ổn định, trong khi đội ngũ kỹ thuật của chúng tôi có thể cung cấp các khuyến nghị và dịch vụ tùy chỉnh theo vật liệu, yêu cầu sản xuất và ứng dụng thực tế của khách hàng. Từ kiểm tra vật liệu đến cấu hình máy, sản xuất thử nghiệm và điều chỉnh thông số, mục tiêu là giúp mỗi khách hàng thiết lập một quy trình đóng nang chính xác, ổn định và phù hợp cho sản xuất liên tục.
Các nguyên nhân phổ biến bao gồm tính chất vật liệu không nhất quán, cấp bột không ổn định, khe hở đĩa định lượng không chính xác, điều chỉnh thanh đóng nang không đúng cách và chỉ số máy không chính xác.
Hãy bắt đầu bằng cách kiểm tra vật liệu và hệ thống cấp liệu, sau đó điều chỉnh đĩa định lượng, thanh đóng nang và hệ thống chỉ số của máy. Kiểm tra vật liệu thực tế cũng có thể giúp xác định phương pháp cấp liệu và cài đặt máy phù hợp nhất.
Sai số trọng lượng đóng nang ≤3% có thể được sử dụng làm tham chiếu thực tế cho hiệu suất đóng nang của máy, nhưng giới hạn áp dụng phụ thuộc vào sản phẩm, công thức và các yêu cầu chất lượng liên quan.
Điều đó phụ thuộc vào vật liệu. Cấp liệu bằng trục vít có thể phù hợp với bột nhẹ, trong khi cấp liệu khí nén có thể được xem xét cho các vật liệu và hạt hơi kết dính. Nên kiểm tra vật liệu thực tế trước khi đưa ra lựa chọn cuối cùng.
Các vật liệu có độ kết dính cao hoặc dính có thể khó cấp liệu ổn định bằng hệ thống hoàn toàn tự động. Tùy thuộc vào vật liệu và yêu cầu sản xuất, có thể cân nhắc sử dụng máy đóng nang bán tự động.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mail : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Mạng IPv6 được hỗ trợ